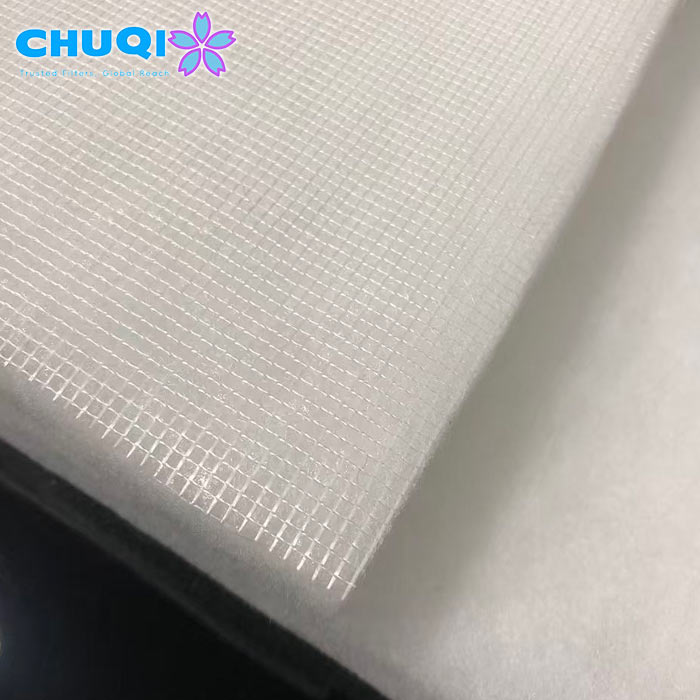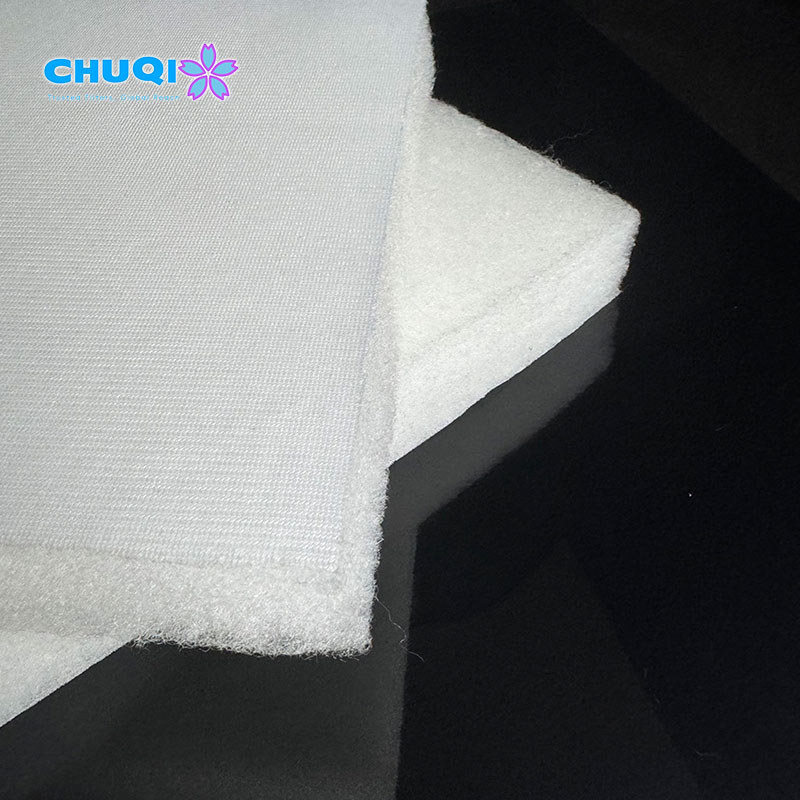
工業用コーティング施設、自動車塗装工場、精密クリーンルームでは、ろ過クラスの選択が、完璧な生産と高額な表面再加工の境界線を決定します。業界標準では、 F5分類天井拡散媒体 (EN 779 / ISO 16890規格で定義されているように)サブミクロン汚染に対する最前線の防御として機能します。
しかし、F5規格のフィルターを取り付けるだけでは、最適な性能が保証されるわけではありません。適切な面風速管理、シールの完全性、そして体系的なメンテナンス計画がなければ、最高級のろ材であっても、早期の目詰まり、気流の偏向、粒子の剥離といった問題が発生する可能性があります。
この技術ガイドでは、効率、耐用年数、および空気流量性能を最大化するために必要なエンジニアリング手法の概要を説明します。 F5天井拡散フィルター 過酷な工業用塗装ブース内。
1. 運転パラメータと速度の最適化
F5天井材のろ過性能を最大限に引き出すには、設備エンジニアは天井プレナム全体の空気力学的環境を厳密に制御する必要がある。
フェース速度制御: 一定の下降垂直速度を維持する 0.3 m / s〜0.4 m / s 作業範囲全体にわたって適切な速度を維持することが重要です。この範囲を超えると、マイクロファイバーが切断されて媒体の劣化を引き起こす可能性があります。一方、速度が低すぎると、ピストンのような適切な層流掃気を維持できません。
初期圧力降下と終端圧力降下の比較: 最適なF5メディアは通常、初期清浄圧力降下が約 25Pa~35Pa (定格流量時)。システムは、終端圧力降下が一定の値に達したときにフィルター交換をトリガーするように設計する必要があります。 200Pa~250Pa送風機モーターの過負荷や空気の流れの不足を防ぐ。
2. エッジリークとバイパスの防止
設置時のわずかな不備でも、ろ過装置全体に悪影響を及ぼし、ろ過されていない外気がろ過材を迂回して侵入する可能性がある。
グリッド圧縮とフレームシーリング: F5シーリングメディア 天井グリッドシステム内の均一な横方向圧縮に依存します。トグルクランプまたはガスケット圧縮バーがフレームのすべての境界に均等な圧力をかけるようにして、空気のバイパス隙間をなくしてください。
粘着剤の完全性管理: 高性能F5フィルターは、全面に熱または化学的な粘着剤含浸処理を施しています。取り付け時に過剰な粉塵が蓄積しないように取り扱い手順を徹底してください。粉塵が蓄積すると、塗装ラインの稼働開始前に接着面が早期に飽和状態になる可能性があります。
3.メンテナンス手順:粉塵保持容量(DHC)の最大化
交換間隔を延長し、総所有コスト(TCO)を削減するために、保守チームは予防的な前処理ろ過戦略を実施する必要があります。
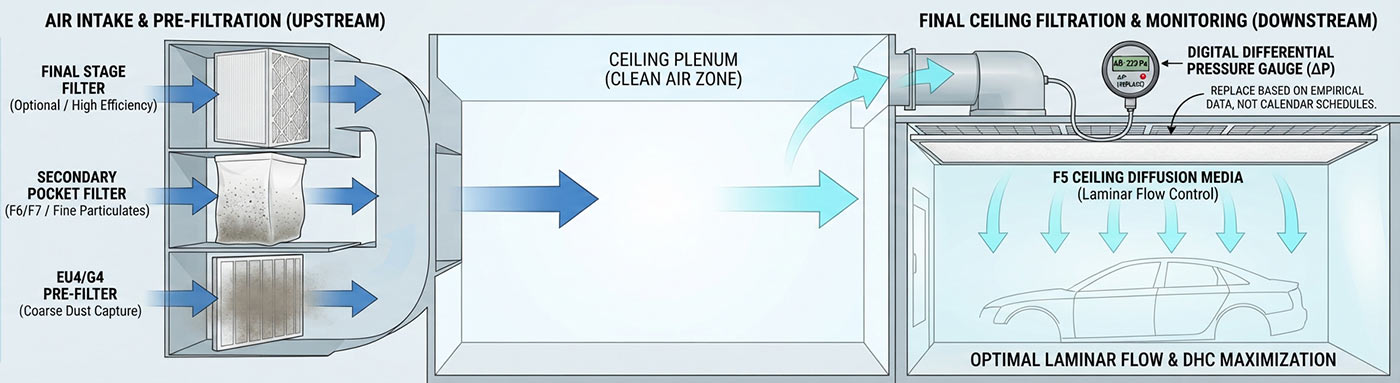
上流プレフィルターの相乗効果: An F5天井フィルター 大気中の大量の粉塵に対する唯一の障壁として機能してはなりません。 EU4/G4プライマリーインテークフィルター (NAIST) と 補助ポケットフィルター(F6/F7) 粗大粒子が天井プレナムに到達する前に捕捉するため、上流側で定期的に点検整備が行われます。
定期的な差圧監視: 空調機(AHU)全体にデジタル差圧計を設置し、連続的な抵抗曲線を監視し、恣意的なカレンダースケジュールではなく、経験的な圧力データに基づいてフィルターを交換する。
4.結論:精密なメンテナンスは欠陥のない生産につながる
最大化 F5天井フィルター 性能は、厳格な空力制御、徹底したフレームシーリング、そして規律ある圧力監視のバランスによって決まります。これらのエンジニアリングガイドラインを遵守することで、工場運営者は塗装不良をなくし、空調機のエネルギー効率を最適化し、最大生産量を達成することができます。
エンジニアリングリソースセンターと次のステップ
コア知識ベースに戻る: 最高の塗装ブース用天井拡散フィルターとは?
パフォーマンス診断: 塗装ブースで高い圧力損失やフィルターの早期目詰まりにお困りですか?当社の経験豊富なろ過技術者が、お客様の運転パラメータをレビューいたします。